鋼壓延加工 從鋼錠到鋼材的塑性變形之旅
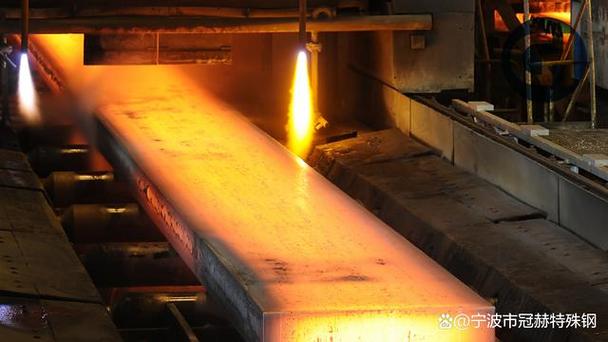
鋼壓延加工是鋼鐵工業中承上啟下的關鍵環節,指將煉鋼產生的鋼錠、鋼坯或連鑄坯,通過旋轉的軋輥施加壓力,使其發生塑性變形,從而獲得具有一定形狀、尺寸和性能的鋼材的加工過程。它是鋼鐵從半成品走向終端應用的核心步驟,廣泛用于生產板材、帶材、型材、棒材、線材和管材等。
一、基本原理
鋼壓延加工的核心是金屬塑性變形。當鋼坯被送入軋機時,旋轉的軋輥對軋件施加壓縮力,使金屬首先發生彈性變形,當應力超過屈服極限后進入塑性變形階段。在軋制過程中,軋件的橫截面積減小、長度增加,內部晶粒被拉長、破碎并重新結晶,從而細化晶粒、壓實內部缺陷,顯著改善鋼材的力學性能。
二、主要分類
- 按溫度分類
- 熱軋:在鋼的再結晶溫度以上進行,通常在1100-1250℃。熱軋 steels 塑性好、變形抗力低,可生產大尺寸、大批量產品,如熱軋板卷、型鋼、螺紋鋼等。缺點是表面質量相對較差,尺寸精度較低。
- 冷軋:在室溫下進行,通常以熱軋產品為原料。冷軋產品尺寸精度高、表面光潔、性能均勻,可用于汽車板、家電板、精密帶鋼等。缺點是需要多道次軋制和中間退火,生產成本較高。
- 按產品形態分類
- 板帶材:包括中厚板、熱軋薄板、冷軋薄板、電工鋼、鍍鋅板、彩涂板等
- 型材:包括工字鋼、角鋼、槽鋼、H型鋼、鋼軌等
- 棒線材:包括圓鋼、螺紋鋼、盤條等
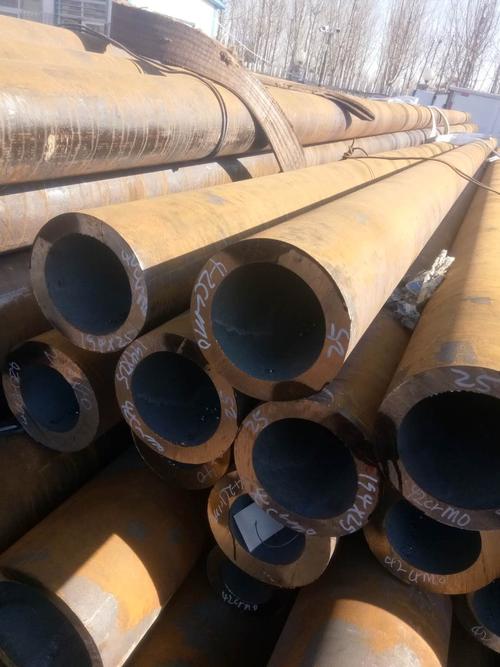
- 管材:包括無縫管和焊管
- 按軋制方式分類
- 縱軋:軋件沿軋輥軸線方向延伸,最常見
- 橫軋:主要生產周期截面零件
- 斜軋:用于生產無縫鋼管和球磨鋼球
三、關鍵工藝技術
現代鋼壓延加工由多道工序集成,典型流程包括加熱、粗軋、精軋、冷卻和精整。
- 加熱:防止鋼坯溫差過大導致開裂,通常采用步進式加熱爐。
- 粗軋與精軋:粗軋將鋼坯軋成中間坯,精軋進一步精確控制尺寸、板形和性能。汽車用鋼常采用連軋機組和板形控制技術。
- 控軋控冷:通過控制軋制溫度、變形量和冷卻速度獲得細晶組織,提升強韌性,廣泛用于管線鋼和建筑用鋼。
- 退火與平整:冷軋后需要進行再結晶退火以消除加工硬化,平整可改善板形和表面質量。
四、工業地位
鋼壓延加工在鋼鐵產業鏈中具有以下重要地位:
- 決定鋼材品種和質量
- 完成由半成品向成品的關鍵轉化
- 實現節能降耗與近終形加工
- 是上游煉鋼和下游制造業之間的橋梁
如若轉載,請注明出處:http://m.tantei-taki.com/product/6.html
更新時間:2026-10-15 05:16:25